机械齿轮加工是通过下料、毛坯成型、齿形加工、热处理和精加工等工序,制造出符合精度要求的齿轮零件,常用方法包括滚齿、插齿、剃齿和磨齿,需配合滚齿机、磨齿机等专用设备完成。那么,下面小编讲解一下机械齿轮加工主要成本构成:
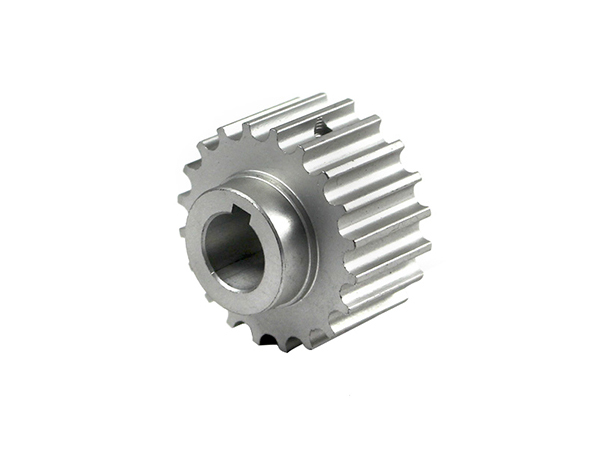
一、原材料成本(占比通常高,30%~60%)
1. **材料牌号**:45#、40Cr 便宜;20CrMnTi、38CrMoAl、不锈钢、合金、青铜、尼龙贵很多
2. **毛坯形式**:棒料下料<热轧锻件<模锻件;铸件便宜但只适合低速轻载;精密锻件(近净成形)毛坯贵,但后续切削量少,省机加工费
3. **毛坯余量**:模数越大、外径越大、变位大、要磨齿,预留余量越大,用料越多
4. **采购量**:散料、零切单价远高于批量整料
二、机加工工时成本(第二大块,报价核心)
工时 × 机台单价,不同设备价差巨大:
- 普通车床、滚齿机:单价低
- 插齿机:比滚齿贵,内齿、双联齿轮只能用插齿 / 刮齿
- 剃齿、珩齿:中等
- 磨齿机(成型磨、蜗杆砂轮磨):**单价很高**,高精度齿轮成本暴涨
- 强力刮齿:设备贵,适合大批量,单件摊薄后有优势
影响工时的关键点:
- 模数、齿数、齿宽、外径;齿越宽、模数越大,切削时间越长
- 精度等级:8 级便宜,6 级明显加价,3~5 级精密齿轮工时、检测成本翻倍
- 结构:普通单齿外齿轮快;台阶齿轮、双联齿轮、薄壁齿轮、内齿轮、人字齿轮,装夹麻烦、工序多,工时高
- 粗糙度要求:Ra3.2 和 Ra0.8,加工方式完全不一样
工装夹具成本:小批量单独做夹具、定位芯轴,这部分成本要分摊到零件;大批量可以摊薄。
三、热处理成本(硬齿面齿轮必算)
1. 工艺类型:调质便宜;高频淬火中等;渗碳淬火贵;氮化、真空渗碳、压淬贵
2. 要求:硬度范围、渗层深度、变形控制要求;要求变形很小(压淬)会加价
3. 风险:渗碳淬火变形不可控,需要预留磨量,多一道磨齿工序;变形报废风险高,报废成本计入
4. 外协距离、批量:热处理厂起订量,少量几件热处理单价极高
四、刀具、耗材损耗成本
- 滚刀、插齿刀、剃齿刀、磨砂轮:合金刀具贵,模数越大、斜齿、硬料,刀具磨损快
- 刀具分:标准刀具(便宜)、定制非标滚刀 / 插齿刀(一次性投入很高,小单非常不划算)
- 切削液、砂轮、工装易损件
重点提醒:**非标齿轮,新做刀具是一笔大额一次性成本,很多客户容易忽略**。
五、检测成本(高精度订单占比明显上升)
- 普通检测:卡尺、公法线千分尺、硬度计,成本低
- 齿轮检测仪(测齿廓、齿向、齿距累积、跳动):上机费、检测工时;全检、出具检测报告,成本增加
- 第三方检测、探伤(MT/UT 探伤,重载齿轮)、金相、渗层检测,额外收费
六、报废、返工、品质风险成本
齿轮属于啮合件,报废率高于普通车削件:
- 热处理变形超差、齿向歪、齿距超差、裂纹、磨削烧伤
- 薄壁齿轮、高合金材料,报废损失很大
- 返工:重新珩齿、返修基准,额外工时
七、订单批量与交付(非常影响单价)
1. 单件 / 打样:刀具分摊、调机、对刀、首件检测占大头,单价贵
2. 中小批量:调机成本分摊下降
3. 大批量:可以专用夹具、优化切削参数、连续生产,单件成本低
4. 交期:急单、赶货,需要插队、加班,溢价
八、其他附加成本
- 表面处理:发黑、磷化、镀硬铬、DLC 涂层(降噪耐磨,很贵)
- 去毛刺、倒角、清洗、防锈包装
- 运输、税费、管理、厂房水电、折旧




