塑胶齿轮模具结构设计核心原则:镶件化、对称进胶、均匀冷却、平稳顶出、收缩补偿优先;一切设计围绕控制齿跳、圆度、熔接痕、后收缩变形;POM 是难做的,结晶、各向异性收缩是zui大坑点。普通齿轮二板模;精密齿轮优先三板模点浇口;斜齿轮必须旋转脱模机构。接下来,
深圳齿轮厂家小编讲一下设计塑胶齿轮模具结构的方法:
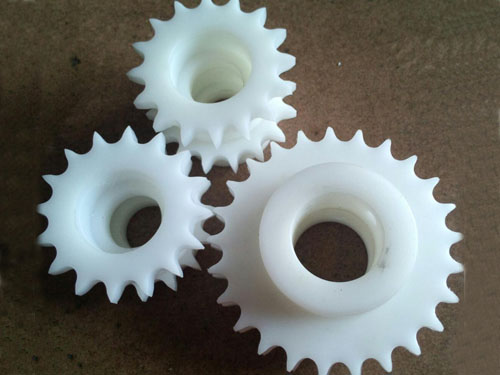
一、模仁 / 型腔镶件结构(重中之重)
✅ 全部齿轮齿形**做成独立圆镶件**,不要直接在模板上割齿:
1. 材质:精密 POM 齿轮:S136、STAVAX,淬火 HRC48–52;量产耐磨可选 NAK80 预硬;玻纤料(PA66+GF)用耐磨钢,防齿面磨损
2. 加工方式:慢走丝(WEDM)割齿形,电极 EDM 做齿根圆角;方便单独拆下来修齿、补收缩、换件,不用整套模架报废
3. 定位:镶件采用**止口 + 销钉定位**,保证同轴度;镶件外圈做避空,只留定位面贴合;
4. 分型面:**分型面放在齿轮端面(齿宽端面),严禁切在齿面上**;一旦分型面跨齿,飞边很难修、齿距直接报废;
5. 收缩补偿(不是简单放统一缩水)
- 普通粗略:POM 1.8%~2.2%;PA66 1.0%~1.4%;PA66+GF30 0.6%~0.9%
- 精密齿轮:**变模数补偿法**,区分径向(流向)、周向(垂直流向)不同收缩;中心进胶时,径向收缩更小、周向收缩更大,按 Moldflow 仿真 + 试模后二次修齿;POM 不能直接统一放 2%,极易椭圆、齿跳超标
- 齿根圆角 R**模具上做大一点**,塑胶成型后圆角会缩小,保证成品齿根强度
避坑:不要把熔接痕落在齿根受力位置!
二、浇注系统(决定跳动、圆度、熔接痕)
1)浇口选型与布局
- **精密齿轮(DIN7/AGMA10,电机减速箱):三板模,中心单点点浇口(优先)**
胶料从中心向四周辐射流动,纤维方向均匀,**椭圆、齿跳小**;浇口直径 φ0.6~1.0mm;浇口落在内孔端面,后续可车削去掉浇口痕迹,不碰啮合齿面
- **中等精度、大直径圆盘齿轮:三点均匀点浇口(120° 均分)**
三个浇口同圆弧,平衡填充,适合大齿宽;缺点会产生 3 条熔接痕,熔接痕位置要避开齿根;
- **普通低精度(玩具):潜水浇口(隧道浇口)**,自动断浇;缺点:单侧进胶,流动不对称,**收缩不均,齿跳差,不适合精密传动齿轮**
- **多腔大批量:热流道点浇口(阀针式zui佳)**,减少水口,每腔进胶平衡;多腔必须做 Moldflow 流动平衡,否则各腔齿距不一致
❌ 禁止:侧边单点浇口、浇口开在齿面 / 齿根
2)流道
分流道必须**对称、等长、等截面**,圆形流道优先;POM 热敏,流道不要太细,防止剪切过热分解;流道末端加冷料井,防止冷料冲进齿型腔。
三、冷却系统(POM 模具的控变形手段)
目标:**齿尖、齿根、轮毂温差控制≤5℃**,结晶均匀,减少后收缩、翘曲、椭圆变形
1. 镶件内优先做**随形冷却( conformal cooling)**,水路紧贴齿形外圈;普通方案:镶件外圈环形水路;
2. 轮毂厚壁位置单独一圈水路,轮毂厚、冷却慢,极易收缩凹陷、内孔椭圆;
3. 定模、动模分开独立水路,分开控温;POM 模温 80–100℃,恒温机精准控温;
4. 水路离齿面距离:8~12mm,不要太近导致局部温差;
5. 高精密可选:模仁镶铍铜冷却针,局部加强齿圈散热;
❌ 不要只在模板上走水路,热量传不到齿圈,齿尖和轮毂温差巨大
四、排气系统(齿尖困气→烧焦、缺料、断齿)
齿轮末端填充位置就是**齿尖(齿顶)**,是困气重灾区:
1. 排气槽开设位置:齿顶、分型面、镶件拼接缝;
2. 深度严格按材料溢边值:
- POM:0.015~0.025mm
- PA/PA+GF:0.010~0.020mm
排气槽宽尽量宽,后面接 0.5mm 深的逃逸槽;
3. 精密小模数齿轮:在每一个齿槽位置单独开排气;
4. 司筒 / 顶针间隙辅助排气;
现象:齿面发黑、烧焦、齿尖缺料,90% 是排气不足
五、顶出脱模机构(容易把齿轮顶变形)
核心:**受力均匀、同步顶出,单点受力直接压歪齿形、造成齿跳**
直齿轮三种常用方案
1. **脱料板(推板)顶出【精密齿轮首选】**
齿圈端面整个推板同步推齿轮端面,受力均匀,无顶针印,不会压变形;适合扁平、齿宽不大的齿轮;推板和镶件配合间隙 0.008~0.015mm,耐磨镶套,防止刮伤齿面
2. **司筒(空心顶管)顶出**
齿轮中间有轴孔,司筒直接顶齿轮端面;司筒针固定,司筒跟随顶针板运动;适合带内孔的行星齿轮;同轴度要求高,司筒要配耐磨套
3. **多支顶针均匀排布顶出**
至少 3 支 / 4 支顶针圆周均布,顶在轮毂端面,**严禁顶在齿面上**;成本低,适合低精度;缺点:顶针印、顶出力不均容易微变形
禁止:单支顶针顶、顶针放在齿面
斜齿轮专用脱模结构(重点)
斜齿有螺旋角,不能直接强脱,主流两种:
1. **旋转脱模(常用)**:齿镶件装入轴承(滚珠轴承),顶出时产品受斜齿螺旋推力,带动镶件自转,一边旋转一边顶出;司筒同步顶产品;轴承要耐磨、无间隙,不然齿跳报废
2. **油缸齿条驱动旋转**:油缸拉动齿条,带动齿轮、芯轴旋转抽牙,适合大斜齿、大模数、多腔模具;成本更高,同步性好
⚠️ 斜齿模具:螺旋角、旋向必须和产品一致,轴承预压消除间隙,否则刮伤齿面
六、导向、定位、锁模、刚性
1. 模架用**精密模架,直身导柱导套 + 锥度定位锁块**;多腔齿轮模,增加定位销,防止镶件错位;
2. 齿镶件背面加支撑柱,防止注塑高压下镶件退让、齿形跑位;
3. 锁模力充足,POM 结晶收缩大,保压压力高,锁模不足会飞边;齿面飞边很难修,直接影响啮合背隙




