机械齿轮加工是指通过切削、磨削或成形等方法,在齿坯上制造出规定齿形和精度的齿轮,常用工艺包括滚齿、插齿、剃齿和磨齿,加工质量主要取决于工艺方法和机床精度。那么,下面小编讲一下
机械齿轮加工齿圈径向跳动大的解决方法:
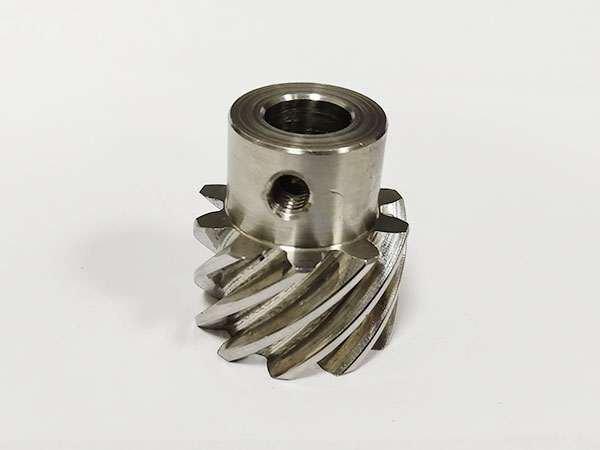
一、装夹与工装问题(现场常见,优先排查)
1. 心轴 / 定位芯轴磨损、有磕碰、有铁屑
- 现象:工件内孔和心轴之间有杂质,装夹偏心;心轴失圆。
- 对策:清洁心轴、工件内孔;检查心轴圆度;磨损的心轴修复或更换;装夹前用气枪吹干净定位面。
2. 端面定位有铁屑、毛刺,端面没贴实
- 现象:工件 “翘起来”,一夹紧就偏,转动时偏心。
- 对策:定位端面彻底清理;检查齿坯端面毛刺;必要研磨定位垫板,保证平面度。
3. 夹紧力过大,工件变形(薄壁套类齿轮)
- 现象:夹紧后跳动大,松开工件,跳动恢复。
- 对策:减小夹紧力;改用软爪、端面压紧,避免径向夹压薄壁内孔。
4. 工装本身偏心(心轴装在机床主轴上跳动大)
- 对策:不装工件,单独打表测心轴外圆跳动;超差重新校正、锁紧心轴。
二、齿坯本身问题(源头,很多人忽略)
齿坯是齿轮的基准,齿坯偏心,切出来的齿轮天然 Fr 超标。
1. 齿坯车削时,内孔与外圆不同心、端面跳动大
- 对策:齿坯加工一次装夹完成内外圆 / 端面;分开两次装夹车削会引入基准偏移;齿坯入库前增加内孔、端面跳动检测。
2. 毛坯缺陷:锻件偏心、壁厚不均
- 对策:毛坯粗加工后先探伤,剔除偏心严重毛坯。
三、机床方面原因
1. 主轴轴承磨损、主轴间隙过大
- 判断:空载打表,主轴本身跳动超标。
- 对策:维修更换轴承,调整主轴预紧。
2. 工作台回转间隙大(插齿机)、分度蜗轮磨损
- 对策:检修机床传动副,消除过大间隙。
3. 工件锁紧机构松动,加工过程工件微量移位
- 对策:检查油缸 / 气缸夹紧压力,确认夹紧稳定。
四、刀具相关(相对少,但会叠加误差)
1. 滚刀 / 插齿刀安装偏心、刀具锁紧松动
注意:刀具偏心主要影响齿形误差,不是 Fr 主因,但会放大综合误差。
- 对策:重新校正滚刀,保证滚刀与主轴同心,锁紧。
五、热处理之后出现齿圈跳动变大(淬火变形)
滚齿 / 插齿检测合格,热处理后 Fr 突然超差,属于热处理变形。
原因
1. 齿轮壁厚不均、结构不对称;
2. 毛坯锻造残余应力,淬火释放应力产生偏心;
3. 装炉摆放不均、冷却速度不一致。
解决办法:
1. 毛坯增加去应力退火,消除锻造 / 粗车应力;
2. 工艺预留磨齿余量,淬火后做磨齿修正;
3. 优化热处理工装,采用挂具 / 支撑,减少淬火偏心;
4. 改进冷却方式,降低冷却不均匀性。
✅ 快速现场排查步骤(按顺序做,省时)
1. 不装工件,打表测心轴外圆跳动 → 判断工装 / 主轴问题
2. 装上齿坯,不切削,直接打表测齿坯外圆 / 端面跳动
- 齿坯本身跳动就大:问题在齿坯或装夹
- 齿坯跳动合格,滚齿后 Fr 变大:机床分度 / 刀具 / 切削应力
3. 滚齿完成、热处理前检测 Fr;热处理后复测,判断变形贡献量




