同步轮是与同步带配套使用的精密传动部件,通过轮面齿形与同步带齿槽精准啮合实现无滑移的同步传动,广泛应用于工业自动化、数控机床、机器人等对定位精度要求高的场景 。那么,下面小编讲解一下
东莞同步轮加工过程中打磨注意的细节:
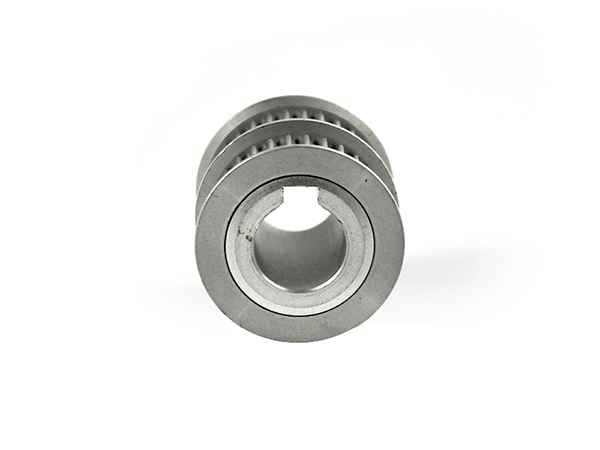
一、齿面(齿廓、齿槽)打磨重点(容易报废)
1. **余量控制:只修毛刺、飞边,不吃齿形**
- 滚齿后的刀纹、齿口毛刺、齿顶尖角可以轻修;**齿的圆弧轮廓、齿根 R、齿槽深度、齿厚严禁磨掉**
- 单次去除量控制在 0.01~0.02mm 以内;HTD 圆弧齿、GT 齿对轮廓极其敏感,手工打磨风险很高
- 禁止把齿面磨成平面、把齿根圆角磨尖,会直接卡伤同步带齿根
2. **打磨方向顺着齿宽方向,不要横向斜着磨**
横向打磨会在齿面上留下交叉划痕、齿面高低差,皮带局部应力集中,很快单侧磨坏;优先用圆柱磨头、细毛刷顺着齿长走。
3. **区分齿形:GT2/GT3、HTD 不能混着修**
GT 是改良圆弧,轮廓曲线和普通 HTD 不一样,凭手感抛光很容易改轮廓;精密伺服轮优先磨粒流珩磨,少手工打磨
4. **粗糙度不是越光越好**
- 常规自动化:Ra1.6~3.2μm 足够
- 高速静音机型:Ra0.8 左右即可;镜面抛光反而容易打滑、积粉尘,铝合金还要留意破坏硬质氧化层
- 淬火钢同步轮:齿面有淬火硬化层,打磨过量会磨掉硬化层,耐磨性暴跌
二、挡边、端面、外圆、内孔打磨
1. **挡边(法兰)**
只修外侧毛刺;**挡边内侧面(和皮带侧边接触的面)不能磨斜**,挡边倾斜会持续把皮带往外侧刮、跑偏;挡边内侧面保持和轴线垂直。
2. **端面、轮毂外圆**
可以正常打磨去毛刺,但不能破坏定位基准面;基准端面打磨后要复检端面跳动。
3. **内孔、键槽、胀套锥孔**
✅ 孔口、键槽口倒角去毛刺
❌ 严禁打磨孔壁、键槽两侧工作面,会改变配合公差、滚键、打滑;胀套锥面一旦磨花,夹紧力不稳
三、材质差异化注意
- **6061 铝合金(阳极氧化款)**:
氧化是zui后工序!**打磨、去毛刺必须放在阳极之前**;氧化后再打磨会磨破氧化膜,局部生锈、耐磨变差;打磨时容易粘砂,磨头要勤清理,防止铝屑粘在齿面上造成凸起。
- **45# 钢高频淬火**:
硬度高,打磨不要局部长时间高温,防止退火、齿面变软;用绿碳化硅磨头,进给轻。
- **304 不锈钢**:
容易发热变色,加水 / 冷却;不要粗磨留下深划痕,后续难处理。
- **POM / 尼龙同步轮**:
不能用高温打磨,容易熔化粘磨头、齿形变形;用细砂纸、尼龙刷低速轻去毛刺。
四、工装、装夹与跳动保护
1. 打磨基准和车、滚齿基准保持一致,尽量以内孔定位;不要单手拿住随便打磨,极易打偏、偏心。
2. 打磨前后必检:**径向跳动、端面跳动**;精密伺服同步轮一般要求跳动≤0.03~0.05mm
3. 多齿同步轮:所有齿打磨程度均匀,避免有的齿高、有的齿矮,运转周期性抖动。
五、打磨方式选型(优先级)
1. **优先:尼龙刷、猪鬃刷、软磨料滚刷(批量去毛刺)**:安全,几乎不破坏齿形,工厂标准做法
2. **其次:磨粒流珩磨(高精度静音轮)**:均匀微量去除刀纹,轮廓一致性好
3. **慎用:手持电磨、小磨头手工修齿面**:只适合局部小毛刺返工,新手很容易修坏齿形
4. **禁止:砂轮机、厚砂轮直接磨齿部**
六、打磨后检验清单(生产必查)
1. 目视:齿廓顺滑、无单边倒角、无齿根尖角、无残留毛刺、无凸起铝屑钢屑
2. 量测:齿顶圆、齿根圆、齿厚、节距有无变化
3. 跳动表打径向、端面跳动
4. 试配:拿配套同步带试啮合,转动顺畅无卡滞、无单点干涉
5. 清洁:齿槽里面磨料粉尘、砂粒吹洗干净,残留在里面会快速磨坏皮带
七、高频踩坑汇总
❌ 为了好看把齿面大面积抛光 → 轮廓变形、皮带短命
❌ 打磨齿根 R,把圆角磨尖 → 皮带齿根剪切断裂
❌ 挡边内侧磨斜 → 皮带持续跑偏、啃边
❌ 淬火钢齿面长时间干磨 → 齿面退火变软,很快磨损
❌ 阳极铝同步轮氧化后打磨齿面 → 氧化膜破坏,容易起槽
❌ 打磨后不清理磨料残渣 → 残渣留在啮合面,相当于研磨膏




