深圳同步轮安装时跳齿常见 4 个根源:对中平行差、张力不对、啮合包角不足、轮 / 带本身不匹配,按下面顺序管控:
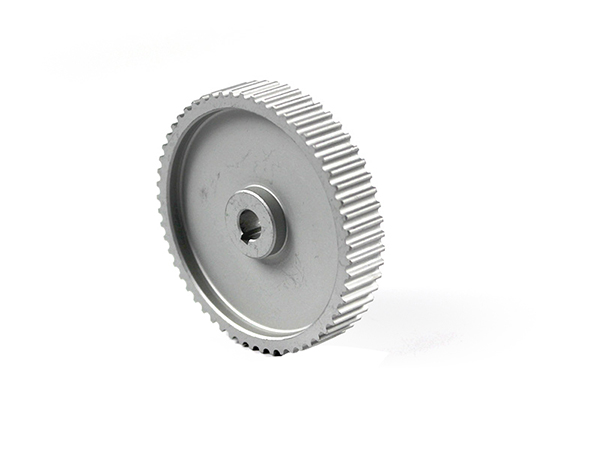
一、对中、平行校准(重点,很多人忽略)
1. 两轴轴线必须平行,误差控制<0.5°;两轮端面尽量在同一平面,端面错位≤1mm;用直尺靠两个同步轮端面,或者激光对中仪校正。
2. 轴不能弯曲、轴承不能旷动;轴承松动、轴微摆,运行中持续偏载,带齿会单边爬出齿槽跳齿。
3. 胀套 / 免键同步轮:轴、胀套内孔清洁无油污、铁屑;锁紧螺丝对角分步锁紧,不要一次性锁死单边,防止同步轮装歪、偏心摆动。
4. 必须带挡边(法兰):至少其中一个同步轮带挡边;高速、长跨距传动,两轮都建议带挡边,防止皮带侧向脱出。
二、张力控制(容易直接跳齿)
张力太小=加减速、冲击时松边脱齿跳齿;张力太大=齿剪切疲劳、轴承发热、后期齿根断裂
1. 优先用张力计按皮带厂家推荐值设定;现场简易判断:两轮中间跨距位置,按压可下压 5~10mm,有弹性,不松垮、绷得不过死。
2. 安装顺序:先松张紧机构,套入皮带,再调张力,zui后锁紧电机座;严禁硬撬皮带装轮,会拉断内部线芯,皮带拉长、后期松弛跳齿。
3. 新皮带跑合:装好低速空载跑几分钟,再复测张力 —— 新皮带会少量伸长,初次调完过段时间复调一次。
4. 重载、频繁启停机型,优先做惰轮张紧,稳定张力、增加包角。
三、啮合与包角、选型匹配
1. 齿形、节距必须一致(HTD/STD/T5/T10 不能混);带宽和轮宽匹配,皮带不能比同步轮宽太多或太窄。
2. 小轮齿数不要太少:齿数越少包角越小、越容易跳齿;小轮包角尽量≥120°,低于 90° 极易跳齿,要加惰轮增大包角。
3. 检查同步轮齿槽:无磨损、崩齿、积碳铁屑;槽里卡粉尘、铝屑,带齿无法完全落到底,相当于虚啮合,一受力就跳。
四、锁紧、固定防松动
1. 顶丝款同步轮:顶丝对准轴平面(平键位置),加厌氧胶;只靠顶丝,冲击负载下同步轮打滑转位,看起来就是跳齿。
2. 胀套锁紧后,全部螺丝打胶防松;电机座、张紧块调好张力后,锁紧定位螺丝,防止运行震动慢慢松脱、张力衰减。
3. 手动盘车 2~3 圈:全程顺滑、无卡滞、皮带不跑偏、没有 “咯噔” 跳齿感,再上电试机。
五、工况、电气参数配套(伺服 / 自动化重点)
1. 伺服 / 步进不要设置过大加速度、急停;大惯量负载瞬间扭矩冲击,直接把齿顶爬过去跳齿;做软启动、减速缓冲。
2. 不要长期超载;跳齿大多发生在启动、加速瞬间的松边。
3. 环境防护:加防护罩,避免切削粉尘、油污进到齿面;油污会让橡胶齿打滑、快速磨损。
六、试机验收顺序(安装完必做)
1. 手动盘动:无卡点、皮带不往一侧跑
2. 低速空载运行:观察皮带是否持续往一边漂移(漂移=对中没调好)
3. 带负载跑,重点看启停、换向瞬间有没有跳齿异响
4. 跑 30min 停机复测张力,复查胀套、电机座有无松动




