东莞齿轮加工前处理 = 齿坯制备(下料、锻造 / 铸造、车削、基准加工、去应力、探伤等,在滚齿 / 插齿之前的全部工序)。
很多人误以为齿轮精度靠滚齿磨齿,实际上:齿轮 70% 以上误差根源来自齿坯,齿坯是后续所有齿形加工的基准。
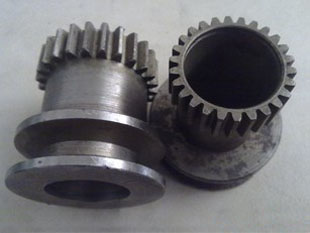
一、前处理包含哪些核心工序
1. 毛坯成型:下料 → 锻造(锻打)/ 轧制 / 铸件
2. 毛坯预处理:正火、退火、去应力回火
3. 齿坯精加工:数控车,加工内孔、端面、外圆,保证跳动、同轴度
4. 辅助前处理:探伤、清理毛刺、表面缺陷检查
齿坯就是带基准的半成品,还没有加工轮齿。
二、各项前处理的作用与重要性
1. 锻造毛坯(锻坯)
- 打碎粗大晶粒,金属流线连续顺着齿形方向,大幅提高齿轮抗弯强度、冲击韧性;铸坯晶粒疏松,重载齿轮不能用铸件。
- 消除内部气孔、缩孔,避免后续加工后出现内部裂纹,防止齿轮运行断齿。
- 改善材料切削性能,硬度均匀,滚齿插齿时刀具磨损稳定。
不锻造直接用棒料:纤维流线切断,齿根强度低,重载工况容易断齿。
2. 毛坯热处理预处理:正火 / 退火 / 去应力
均匀材料硬度:整批毛坯硬度波动小,切削力稳定,滚刀 / 插齿刀磨损均匀,齿厚一致性好。硬度忽高忽低会出现崩刀、齿面振纹。
释放毛坯内应力
锻造、棒料切割会残留应力。如果不去除,加工完齿形后,应力缓慢释放,齿轮慢慢变形,公法线、齿向超差;后续淬火变形会放大。
细化晶粒,为后续渗碳 / 淬火做组织准备,减少热处理畸变。
3. 齿坯精车(关键的基准工序)
齿轮所有齿形加工(滚齿、插齿)都是以内孔 + 端面作为定位基准。
- 内孔圆度、同轴度,端面跳动:直接转化为齿轮的径向跳动、齿距累积误差。
- 齿坯外圆仅做参考,不能以外圆当定位基准。
通俗讲:齿坯基准偏,加工出来所有轮齿整体偏摆;后面磨齿也很难完全挽救,还会造成齿厚不均匀、运转噪音大。
齿坯验收重点:端面圆跳动、内孔尺寸 & 圆度、同轴度。
4. 毛坯探伤(UT/MT)
锻造容易产生裂纹、夹渣、白点。齿加工完成后缺陷藏在内部,装配上机受力断裂,属于重大安全事故。
前处理阶段探伤,提前剔除不良毛坯,避免浪费后续齿加工成本。
5. 去毛刺、清理
毛坯尖角、毛刺、氧化皮,装夹时垫起工件,造成定位不准;还会划伤机床工装、夹具,甚至掉屑压伤已加工基准面。
三、齿坯前处理不良带来的典型后果
1. 齿坯基准跳动大 → 齿轮径向跳动超差,震动大、噪音高,寿命下降
2. 毛坯残余应力大 → 热处理变形严重,公法线散差超标,磨齿余量不均匀
3. 锻件流线不合理 → 齿根弯曲强度不足,疲劳断齿
4. 毛坯硬度不均 → 刀具磨损快,齿面粗糙度差,批次一致性差
5. 内部缺陷未检出 → 成品齿轮使用中断裂,设备故障




